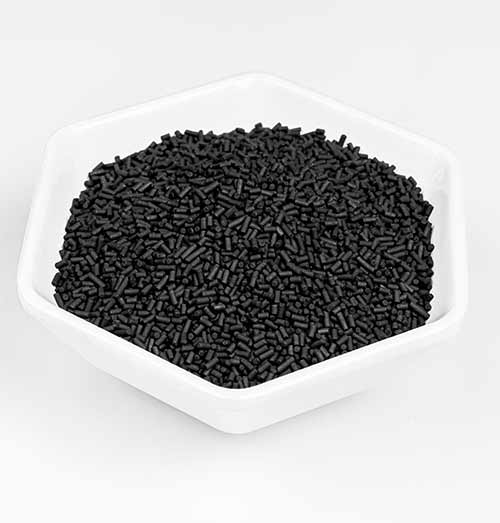
为何相同型号的碳分子筛、同款制氮设备,部分工厂可稳定使用 5 年以上,而有些工厂仅使用 1 2 年就出现性能大幅衰减、产气量急剧下降的问题?造成该差异的核心并非碳分子筛本身品质,很可能是再生工艺设置与再生流量的管控水平。吸附环节决定设备即时产氮能力,再生环节则决定碳分子筛的使用寿命与长期运行性能,是实现碳分子筛性能复原的核心工序。
PSA 制氮设备依靠循环工况完成制氮作业:加压条件下完成氧气吸附,减压状态实现解吸再生。在吸附过程中,碳分子筛捕获原料空气中的氧气,实现氮气富集产出;再生过程的作用,就是将碳分子筛微孔内部吸附的氧气充分解吸、吹扫排出,使碳分子筛的吸附能力得到恢复,为下一轮吸附作业做好准备。倘若再生不充分,氧气会持续在碳分子筛内部蓄积,造成活性逐步衰减,最终导致分子筛失效。
再生流量是决定再生效果的核心因素。不少制氮设备存在再生流量参数调试不当的问题,间接造成碳分子筛性能无谓损耗。
若再生流量偏小,吹扫气流穿透能力不足,无法均匀贯通整个分子筛床层,床层中部以及边角死角位置吸附的氧气难以完全解吸,出现残氧积聚现象。每一次循环都会留存部分氧气,长此以往,碳分子筛微孔被氧分子占据,有效吸附位点不断减少,直观表现为氮气纯度降低、产气量不足,同时设备能耗显著上升。
显然,再生流量也并非越大越好。再生流量过高会造成氮气无谓损耗,提升制氮单位耗气量,加大空压机负载,推高整体运行能耗。
结合二十多年试验数据以及大量现场调试经验可知:同一套制氮设备,生产低纯度氮气所需再生流量高于高纯度工况,氮气纯度越高,所需再生流量越小。可结合现场实际工况以及碳分子筛装填总量,核算匹配最优再生流量,保证解吸过程中脱附气体能够均匀贯穿整个分子筛床层,实现无死角、无残留脱除氧气,使每一粒碳分子筛均可在单次循环后充分恢复吸附活性。
精准调控再生流量,既可以避免碳分子筛因积氧出现老化失效,有效延长耗材使用寿命,还可以稳定吸附效率,保障设备长期高产、低能耗运行,属于制氮设备运维中性价比极高的优化手段。通过科学设置再生工艺、匹配合理再生流量,能够维持碳分子筛高活性稳定运行,改善设备产能衰减、频繁更换分子筛耗材等痛点问题。
请继续阅读、随时发布、订阅,我们欢迎您告诉我们您的想法。



 网络支持